一根看起来硬而脆的铅笔芯,刚挤出来时,竟然可以像细面条一样绕在圆盘上。它还没到能写字的时候:接下来要被切开、烘干、送进高温炉,再泡进油或蜡里。
木头里面那条不起眼的黑芯,其实经历了一套很讲究的材料加工。
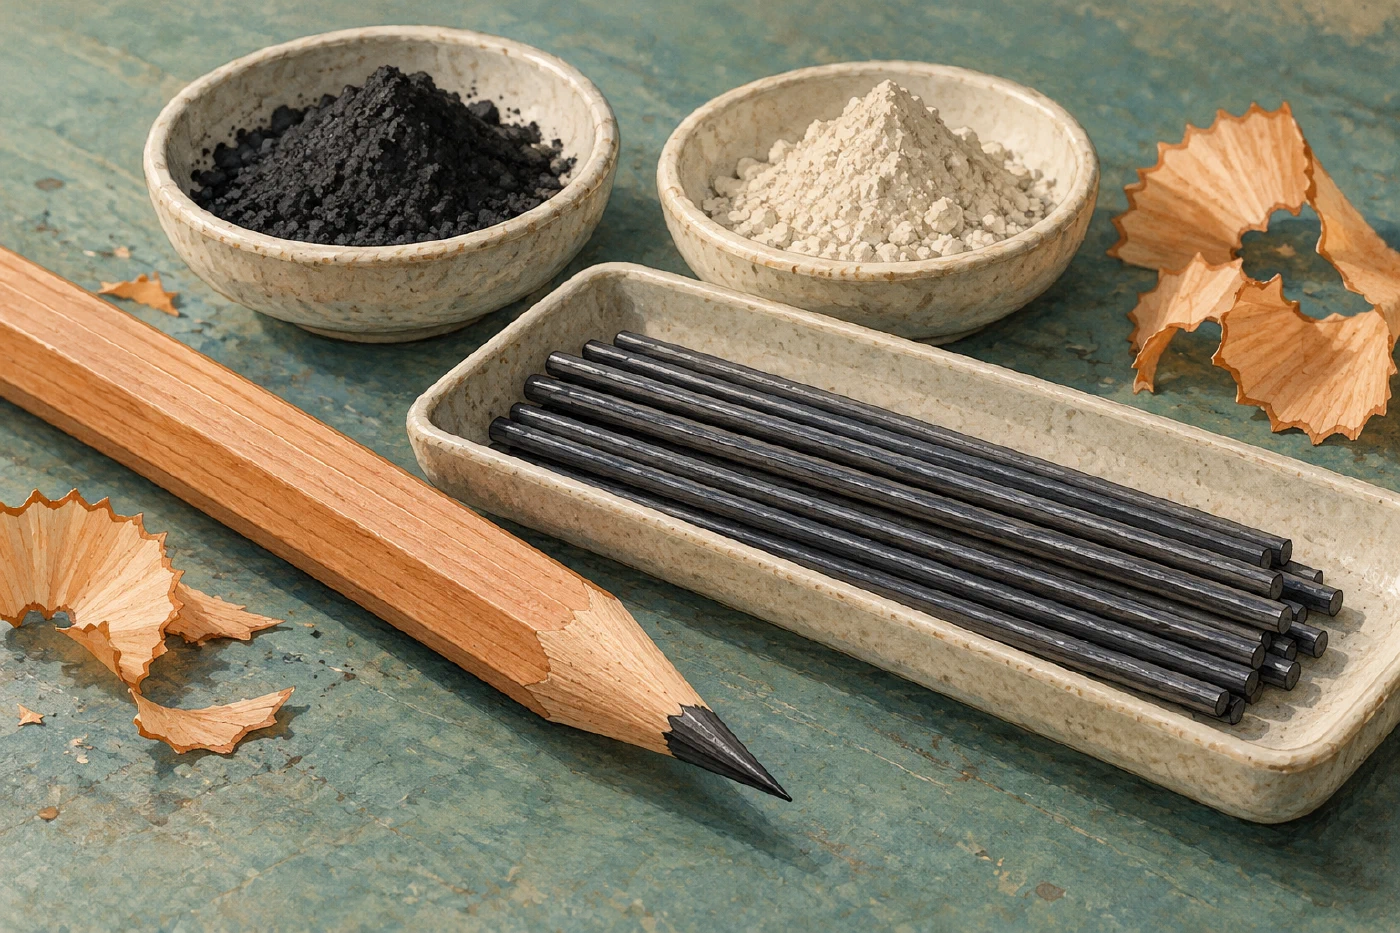
名字里有铅,笔芯里有什么
普通黑色木杆铅笔的芯,主要是石墨与黏土,不是金属铅。石墨是碳的一种形态;早期人们曾把它误认为铅一类的矿物,相关名称流传下来,材料的身份却已经弄清楚了。[5]
石墨负责留下灰黑色痕迹,黏土在成型与烧成后提供结合和强度。说“没有铅”,是在说明这种笔芯的材料,不能顺势把任何年代、任何涂层、任何用途的笔都归为同一种配方。
在纸上划过时,纸面微小的起伏会磨下笔芯颗粒,让它们留在纤维之间。看似一条连续的线,实际上是材料不断从笔尖转移到纸上。[2]
H和B,从配料时就开始决定
同样是灰黑色的芯,写出来可以很不一样。在传统石墨—黏土配方中,石墨比例较高,通常更软、更黑;黏土比例较高,通常更硬,留下的线也较浅。
H表示偏硬的等级,B表示偏软、偏黑的等级。数字在同一系列中继续细分:例如4H比2H硬,4B通常比2B更软、更黑。HB处在常用的中间区域。实际笔迹还受纸张、笔压和具体产品影响,字母并不是精确到某个固定百分比的公开配方。[2]
工厂先按目标等级配好石墨与黏土,再加水研磨、搅拌和揉混。粉末渐渐成为均匀的湿料。把它比作“和面”很形象:这时追求的不是食物的筋道,而是让原料能够均匀挤出,不在细芯里留下明显的薄弱处。
细芯先成形,再变得坚硬
一种生产路线会先把湿料压成较粗的圆柱坯,再送入挤出设备。压力将坯料推过细孔,连续挤出直径只有几毫米的长条。
刚成形的长条仍含水、柔软,可以绕到圆形收纳盘上。绕好后沿一处切开,原本一圈圈的芯便展开为一束长条;接着分段,再用间距固定的刀具切成所需长度。未烧成的切头、边角料可以收集回用。
收纳盘、分几次切割以及切割设备,是具体生产线的安排。有的工厂直接把挤出的芯切齐,核心思路相同:先利用湿料的可塑性定形,再通过后续热处理获得强度。[3]
干燥和烧成,解决的是两件事
一束束软芯先进入干燥环节。带孔的金属筒便于热空气接触芯材,筒体在设备里转动,有助于较均匀地干燥;芯条逐渐失水,形状也稳定下来。
随后,干燥的芯装入耐热容器,送进温度更高的炉子。日本笔记具工业会给出的传统石墨芯工序,烧成温度约为1000~1200℃。这一段会使黏土等结合材料发生变化,形成能承受书写的芯体,不能只理解成把同一份水再烤一次。[1]
| 工序 | 主要作用 | 不能混淆的地方 |
|---|---|---|
| 干燥 | 除去湿料中的水,使已成形的细条稳定 | 干燥后的芯仍要继续处理 |
| 高温烧成 | 形成更牢固的结合结构,获得所需强度 | 温度和保温时间随材料与设备变化 |
| 浸油或浸蜡 | 让浸渍材料进入孔隙,调整书写手感 | 不是在外面随便涂一层油就结束 |
干燥多久、炉温多少、浸泡多长时间,都属于配方与生产线的工艺参数。不同制造资料中的具体数值会有差异,不宜把某一套温度和“十二小时”套在所有笔芯上。例如三菱的一项专利实施例,就列出了特定配方、1000℃烧成及随后浸渍的成套条件。[4]
烧过以后,为什么还要泡油
烧成的芯内部有细小孔隙。让热油、蜡或相应浸渍配方进入这些空间,可以调整芯体磨耗、润滑与颗粒附着的表现,让笔尖在纸面上走得更顺。[4]
所以,书写顺滑不只取决于“石墨加得够不够”。混料、研磨、烧成、浸渍,以及芯和木杆的固定方式,都会参与最后的手感。浸油也不等于整支笔从此不怕水:纸、木杆和其他材料仍各有自己的性质。
最后还要筛选和检查,把断裂、弯曲或有其他缺陷的芯挑出去。合格芯可以成束装盒,送往后续的铅笔装配线。木板开出平行细槽,放入笔芯,再盖上另一块木板并胶合、切削,才渐渐成为熟悉的木杆铅笔。[3]
再拿起一支铅笔时,可以看看那一点黑:它既要经得住削和握,又必须在纸上恰到好处地磨下来。一根好用的笔芯,就在这两件事之间找到平衡。